Artykuł sponsorowany
Jakie wady powierzchni zdradzają błędy w termoformowaniu wanien kompozytowych
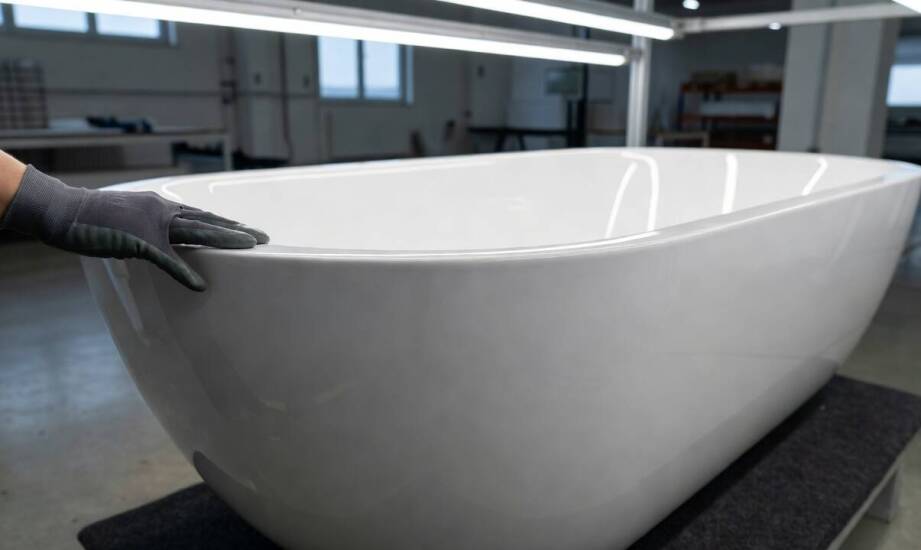
Duże wanny kompozytowe stanowią szczególne wyzwanie w procesie termoformowania. Nawet drobna wada powierzchni w elemencie o znacznych wymiarach natychmiast ujawnia problem z parametrami całego cyklu produkcyjnego. Odchylenia z wczesnych etapów zawsze kumulują się i stają wyraźnie widoczne na gotowym wyrobie. Wytwarzanie tak dużych form przestrzennych wymaga precyzyjnego nadzoru nad każdym parametrem maszyny. W naszej praktyce produkcyjnej obserwujemy, że trafna diagnoza defektów pozwala błyskawicznie korygować błędy sprzętowe. Szybka reakcja na etapie wdrażania nowego detalu zapobiega powielaniu usterek w kolejnych sztukach. Rygorystyczne monitorowanie cyklu gwarantuje oczekiwany standard wyrobów z tworzyw.
Przeczytaj również: Kontenery na odpady organiczne: rozwiązanie dla przemysłu spożywczego i rolniczego
Falowanie oraz przebarwienia wskazujące na błędy nagrzewania
Równomierne nagrzanie arkusza tworzywa przed formowaniem decyduje o końcowej strukturze i wytrzymałości elementu. Zróżnicowanie temperatury poszczególnych stref o kilka stopni skutkuje lokalnymi zmianami lepkości materiału. Taki błąd natychmiast wywołuje nierówne rozciągnięcie rozgrzanego tworzywa wewnątrz matrycy produkcyjnej. Skutkiem tego zjawiska są wyraźne fale na dnie i na bocznych ścianach wyrobu. Przegrzanie lub niedogrzanie surowca objawia się też punktowymi przebarwieniami. Materiał traci wtedy swoją jednorodność, co obniża jego estetykę oraz właściwości mechaniczne. Spadek jakości wpływa na skrócenie żywotności detalu poddawanego obciążeniom użytkowym.
Przeczytaj również: Dostawa i sadzenie roślin na życzenie klienta w Sklepie Ogrodniczym Warszawa
Pocienianie tworzywa w narożnikach to bezpośredni wynik nierównomiernego nagrzewania i niewłaściwego rozprowadzania naciągu. Defekty tego typu stają się wyjątkowo widoczne w dużych gabarytach o znacznym promieniu krzywizny. Niestabilna temperatura wpływa negatywnie na ostateczną grubość ścianek kształtowanego wyrobu. Tworzywo gromadzi się w jednych miejscach, a w innych ulega nadmiernemu pocienieniu, co osłabia całą konstrukcję. Utrzymanie precyzyjnego profilu grzewczego przez cały czas trwania fazy plastycznej zapobiega powstawaniu uszkodzeń strukturalnych. Kontrola rozkładu ciepła stanowi fundament prawidłowej obróbki wymagających surowców.
Przeczytaj również: Jak pergola ogrodowa może zmienić przestrzeń wokół Twojego domu?
Błędy formowania i kontrola po obróbce krawędzi
Problemy z podciśnieniem, geometrią formy lub tempem chłodzenia zazwyczaj uwidaczniają się poprzez mocno zniekształcone krawędzie wanny. Niewystarczające ciśnienie ssania w układzie maszyny utrudnia właściwe przyleganie materiału do ścianek kopyta. Taka anomalia powoduje słabe odwzorowanie detali oraz niedociągnięcie naroży w formowanym obiekcie. Nierównomierne chłodzenie gotowego elementu potęguje odkształcenia geometrii tuż po wyjęciu z urządzenia. Zniekształcony detal nie pasuje do przygotowanych wcześniej zabudów sanitarnych lub transportowych stelaży. Brak spójności wymiarowej wyklucza taki produkt z dalszego łańcucha dostaw.
Proces formowania przestrzennego zamyka odcięcie naddatków technologicznych oraz precyzyjne frezowanie CNC. Po tej zautomatyzowanej obróbce ubytkowej następuje szczegółowa inspekcja powierzchni i dokładnej geometrii całego elementu. Ocena prostoliniowości rantów i pomiar grubości ścianek pozwalają wychwycić odchyłki przed uruchomieniem seryjnej produkcji. Jako referencyjny punkt odniesienia w badaniach próbnych świetnie sprawdza się gotowa wanna kompozytowa ze śladami usterek. Na jej powierzchni wyraźnie widać skutki błędów procesu, od falistości dna po nieregularny obrys kołnierza. Identyfikacja problemów w fazie testowej skutecznie chroni linię przed wypuszczeniem wadliwej partii materiału.
Powtarzalność wyglądu i geometrii kolejnych sztuk stanowi podstawowe kryterium oceny skuteczności cyklu technologicznego. Ogólne deklaracje o trwałości materiałów nie zastąpią weryfikacji wizualnej i pomiarów wdrożonych do standardu produkcyjnego. Odpowiedzialny producent wanien opiera swoją pozycję na żelaznym utrzymaniu powtarzalnych parametrów w każdym formowaniu. Spółka EKOTECH dba o stabilność ustawień w parku maszynowym, co eliminuje słabe punkty w strukturze wyrobu. Ścisła kontrola przebiegu pracy gwarantuje wysoką jakość elementów i minimalizuje ryzyko powstawania późniejszych defektów.
Kategorie artykułów
Polecane artykuły

BTP-karta tożsamości zawodowej we Francji
BTP-karta tożsamości zawodowej odgrywa istotną rolę w branży budowlanej, umożliwiając identyfikację pracowników oraz potwierdzając ich kwalifikacje. Dzięki temu dokumentowi zarówno pracodawcy, jak i klienci mogą mieć pewność, że zatrudnione osoby dysponują odpowiednimi umiejętnościami. Wprowadzenie

Jak flutes szkło wpływa na estetykę industrialnych drzwi?
W drzwiach loftowych można zastosować różne rodzaje szkła, które wpływają na estetykę oraz funkcjonalność pomieszczeń. Mag Haus Mirosława Jana Kowalskiego oferuje m. in. ciemne szkło oraz lustrzane wykończenia, dodające charakteru i elegancji wnętrzom. Ciemne szkło w drzwiach pozwala na zachowanie i